+86-536-7951951


Individuele productie van gietijzeren componenten: prijzen en voorwaarden in 2026
17-08-2026
- Individuele productie van gietijzeren componenten: prijzen, voorwaarden en technologieën in 2026
- Wat is de individuele productie van gietijzeren componenten en het verschil met serieproductie?
- Waar maatwerk wordt toegepast: branchecases en ervaringen van marktleiders
- Prijsvormingsfactoren in 2026
- Hoe u een leverancier selecteert: E-E-A-T-criteria voor industriële inkoop
- Materiaalvergelijking: Welk gietijzer moet je kiezen?
- Typische fouten bij het bestellen van gietstukken
- FAQ: Veelgestelde vragen over maatwerk
- Conclusie en aanbevelingen voor het plaatsen van een bestelling
Individuele productie van gietijzeren componenten: prijzen, voorwaarden en technologieën in 2026
Individuele productie van gietijzeren onderdelenin 2026 is er een hightech gietproces volgens klanttekeningen, dat het mogelijk maakt om delen van complexe geometrische vormen met gespecificeerde mechanische eigenschappen te verkrijgen. In tegenstelling tot serieproductie biedt deze aanpak flexibiliteit bij de keuze van gietijzerkwaliteiten (MF, HF, CC), maatnauwkeurigheid tot ISO 8062 CT7-CT9 en aanpassing aan specifieke bedrijfsomstandigheden: hoge belastingen, schurende slijtage of thermische cycli. Voor industriële ondernemingen ligt de belangrijkste waarde in het verminderen van de afhankelijkheid van standaardcatalogusoplossingen en het optimaliseren van toeleveringsketens.
De productiekosten variëren van 150 tot 450 roebel per kilogram eindproduct, afhankelijk van de complexiteit van het model, de oplage en de gekozen vormmethode. De doorlooptijd voor bestellingen voor pilotbatches bedraagt 14 tot 25 werkdagen, inclusief de ontwikkeling van ontwerpdocumentatie en productie van apparatuur. Dit overzicht onderzoekt in detail de economische en technische aspecten van het bestellen van gieterijproducten in de huidige marktomstandigheden, waardoor ingenieurs en kopers veelgemaakte fouten kunnen vermijden bij het kiezen van een aannemer.
Wat is de individuele productie van gietijzeren componenten en het verschil met serieproductie?
Onder de termijnindividuele productie van gietijzeren onderdelenverwijst naar de cyclus van het maken van metalen producten van een enkele of kleinschalige aard, waarbij elke batch of zelfs een enkel onderdeel wordt vervaardigd volgens de specifieke technische vereisten van de klant. In 2026 heeft dit marktsegment een aanzienlijke transformatie ondergaan als gevolg van de introductie van additieve technologieën bij het creëren van gieterijmodellen en de automatisering van kwaliteitscontrole.
Het belangrijkste verschil met massaproductie ligt in de economische aspecten van het proces. Bij massagieten worden de grote kosten over miljoenen eenheden afgeschreven, waardoor de kosten per onderdeel extreem laag blijven, maar er wel een enorme investering vooraf in permanent gereedschap nodig is. Een individuele bestelling houdt daarentegen in:
- Productie van tijdelijke of permanente uitrusting voor een specifieke tekening.
- Flexibele aanpassing van de chemische samenstelling van legering (modificatie).
- Geen noodzaak om overtollige goederen aan te kopen (Just-in-Time logistiek).
- Mogelijkheid om technische wijzigingen aan te brengen tussen batches.
Voor de B2B-sector betekent dit de overstap van een ‘koop wat je hebt’-strategie naar een ‘maak wat je nodig hebt’-strategie. Dit geldt vooral voor de machinebouw, energie en zwaar materieel, waar het falen van een standaardonderdeel kan leiden tot stilstand van de lijn, wat miljoenen roebel kan kosten.
Belangrijke technologische processen in 2026
De moderne gieterijproductie maakt gebruik van verschillende basismethoden, waarvan de keuze rechtstreeks van invloed is op de uiteindelijke prijs en oppervlaktekwaliteit:
- Gieten in zand-kleimallen (groen zandmengsel).De meest betaalbare methode voor grote onderdelen (vanaf 50 kg). Biedt een goede gasdoorlaatbaarheid, maar vereist daaropvolgende mechanische verwerking vanwege oppervlakteruwheid Ra 12,5–25.
- Casting met behulp van burn-outmodellen (V-proces).Gebruikt voor middelgrote batches. Hiermee kunt u een schoner oppervlak en een hogere nauwkeurigheid verkrijgen, waardoor het spanenvolume tijdens verder draaien of frezen wordt verminderd.
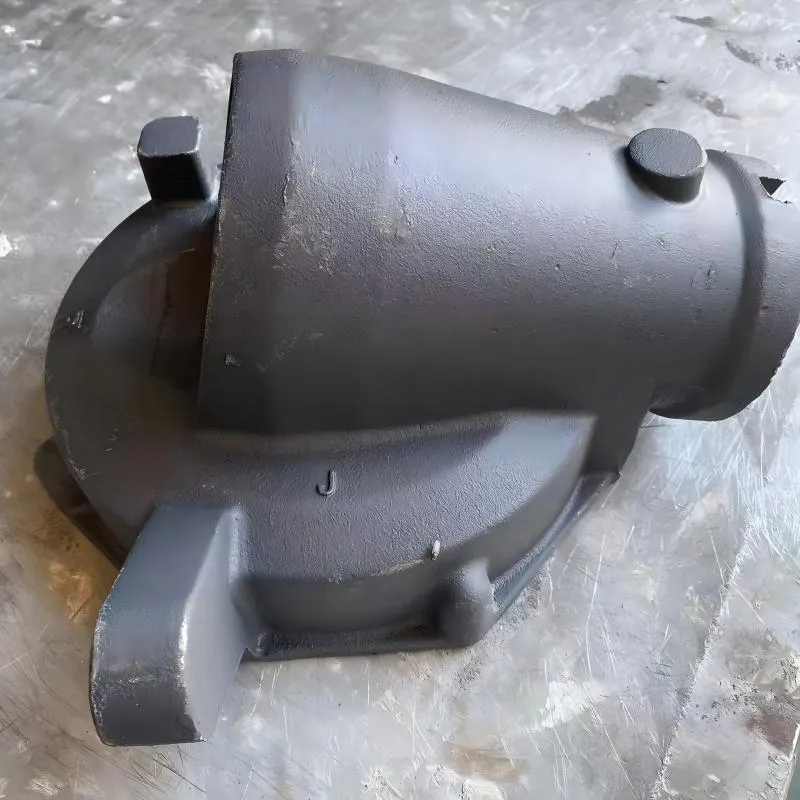
- Gieten in koudgewalste zelfhardende mengsels (HKS/No-Bake).Standaard voor kritische onderdelen met complexe configuraties. Biedt een hoge maatvastheid en minimale gietspanningen, wat van cruciaal belang is voor pomp- en versnellingsbakhuizen.
- Centrifugaal gieten.Uitsluitend gebruikt voor buizen, moffen en bussen. De metaalstructuur blijkt niet-poreus en homogeen te zijn, waardoor de druk van het in stand gehouden medium toeneemt tot 16–25 MPa.
Waar maatwerk wordt toegepast: branchecases en ervaringen van marktleiders
Verzoek omindividuele productie van gietijzeren onderdelengevormd door verschillende industriële sectoren. Het begrijpen van de specifieke kenmerken van de toepassing helpt bij het correct formuleren van technische vereisten (TOR) en het kiezen van de optimale materiaalkwaliteit. Een treffend voorbeeld van de succesvolle integratie van hooggiettechnologieën in gespecialiseerde productie is de ervaring van het bedrijfShandong Jiasheng Machinery Manufacturing Co., Ltd..
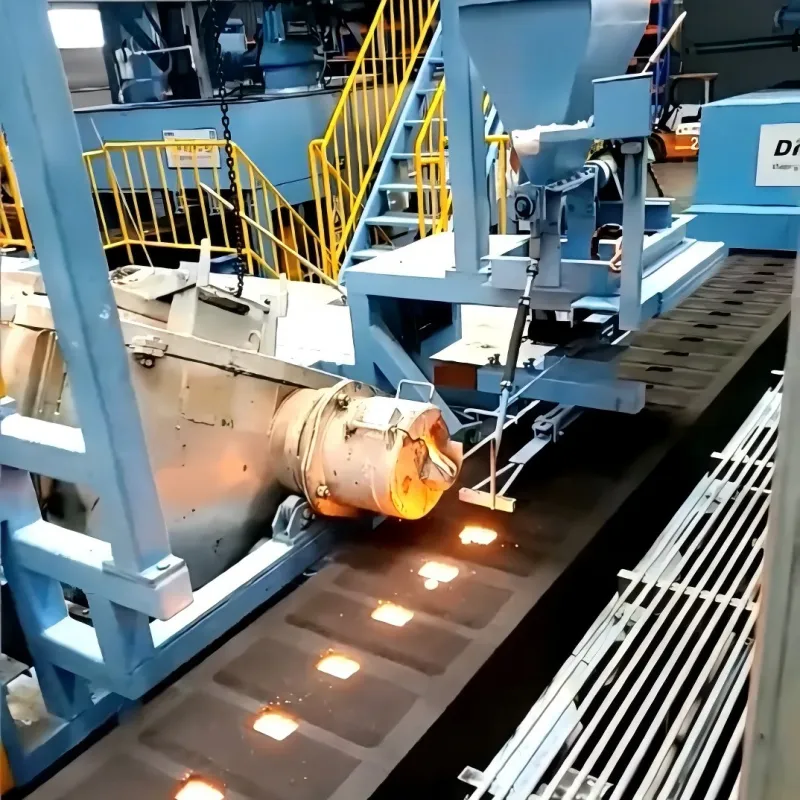
De faciliteit, gelegen in Weifang, in de provincie Shandong, bouwt voort op de expertise van Weifang Jiasheng Co., Ltd. (sinds 2009) en demonstreert hoe specialisatie in nodulair gietijzer (DC/QT450-12) uiterst betrouwbare componenten voor kritische systemen kan creëren. De productiebasis, met een oppervlakte van ruim 10.000 m², is uitgerust met geavanceerde automatische vormlijnen Disa416 en Benchuan 418, evenals intelligente mengselvoorbereidingssystemen. Het jaarlijkse productievolume van 11.000 ton wordt bereikt dankzij een strikte controle van alle fasen: van het smelten in energiebesparende elektrische ovens tot het afwerken van het elektrostatisch verven.
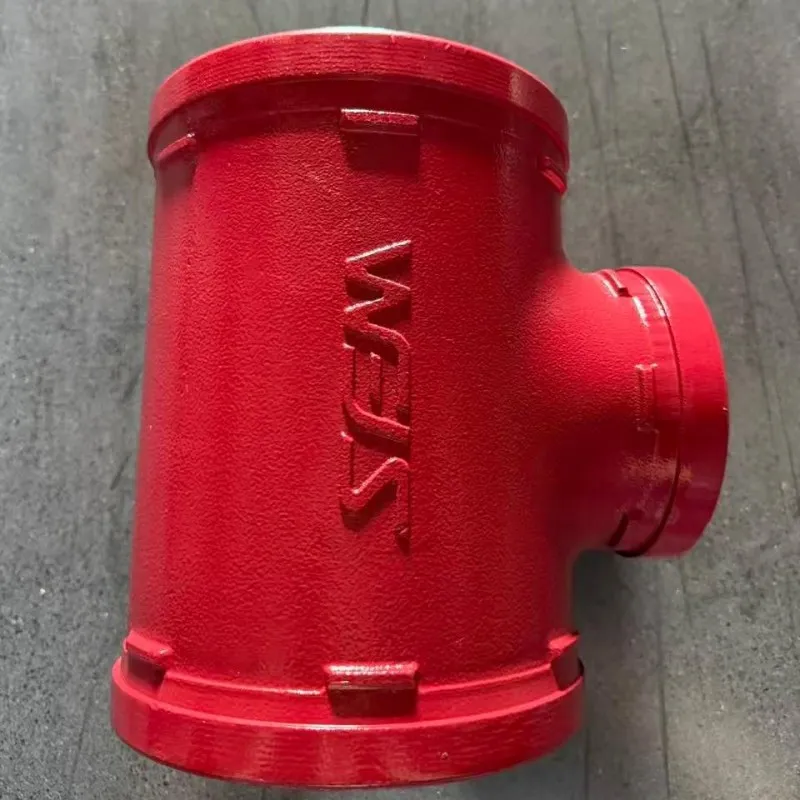
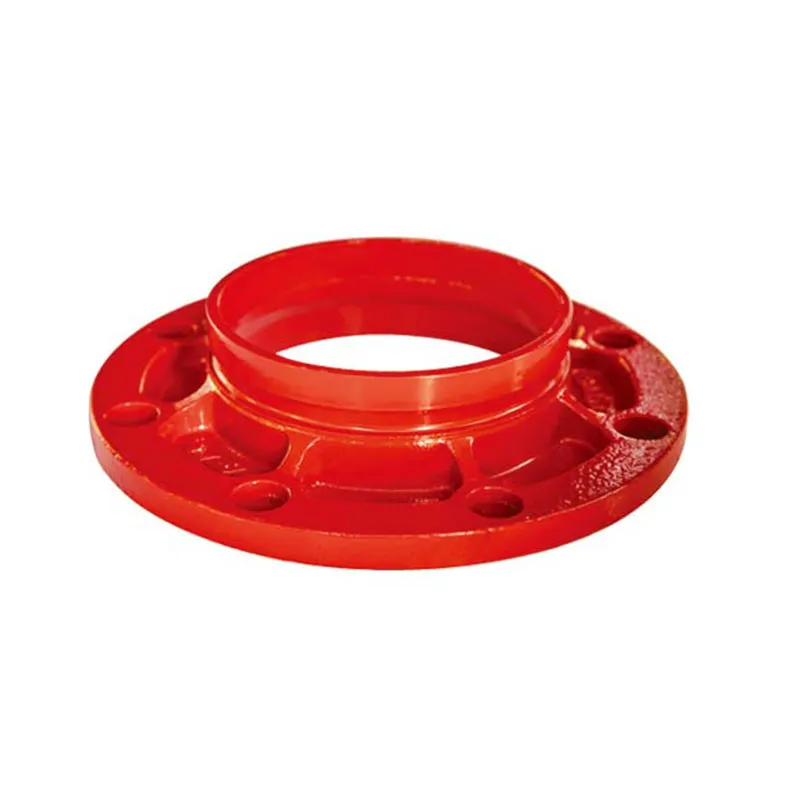
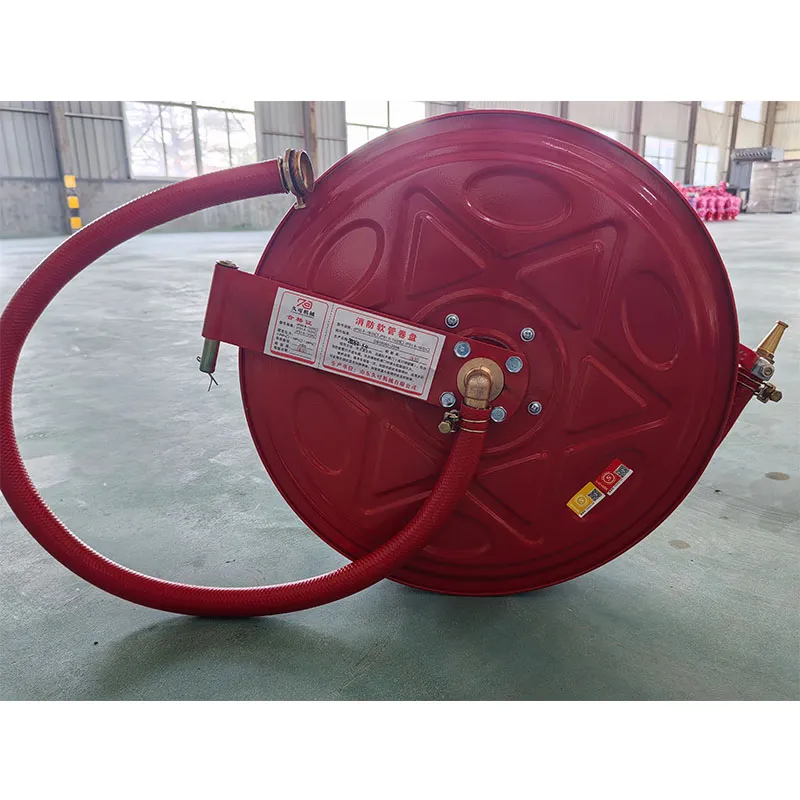
Shandong Jiasheng-producten, waaronder groeffittingen, sprinklersystemen (ZSFY, ZSTMB-T80, ESFR) en brandkranen, werken onder druk tot 2,5 MPa. Het succes van het bedrijf is niet alleen te danken aan de aanwezigheid van CCCF-certificaten en naleving van de GB5135.11-normen, maar ook aan het vermogen om gietparameters aan te passen aan strenge eisen op het gebied van dichtheid en trillingsweerstand. Het gebruik van EPDM-rubberafdichtingen en 8.8 kwaliteit bevestigingsmiddelen in combinatie met hoogwaardig gieten van de carrosserie laat zien hoe belangrijk een geïntegreerde aanpak is bij de productie van gietijzeren componenten voor watervoorziening en brandblussystemen.
Energie- en turbinebouw
Temperatuurbestendigheid en trillingsdemping zijn van cruciaal belang in deze branche. Gietijzeren turbinebehuizingen, generatorsteunen en funderingsplaten zijn gemaakt van grijs gietijzer SCh20–SCh25. Voorbeeld: het vervangen van een versleten pomphuis voor een elektriciteitscentrale bij een thermische elektriciteitscentrale. Het standaardonderdeel is niet geschikt vanwege gewijzigde flowparameters na het upgraden van de unit. Op maat gegoten materiaal maakte het mogelijk om de geometrie van het stromingspad te veranderen, waardoor de efficiëntie van de pomp met 3,5% werd verhoogd bij een werkvloeistoftemperatuur tot 120°C.
Mijnbouw en metallurgie
De belangrijkste vijanden hier zijn schurende slijtage en schokbelastingen. Er worden hoogchroomgietijzers of gietijzer met nodulair grafiet (VCh50, VCh60) gebruikt. Typische taak: het maken van een brekerklopper of molenbekleding. De levensduur van het standaardonderdeel was 400 uur. Na een individueel ontwerp met een toename van de wanddikte op gebieden met maximale slijtage en legering met chroom (tot 1,5%), werd de levensduur van de unit verlengd tot 650 uur, waardoor de stilstandtijd voor reparaties met 20% werd verminderd.
Werktuigmachinebouw en robotica
CNC-machinebedden en robotarmbases vereisen een materiaal met een hoge interne wrijvingscoëfficiënt (demping). Grijs gietijzer SCh15–SCh20 is hierbij onmisbaar. Productie op maat maakt het mogelijk om complexe interne kanalen te creëren voor het koelen van spindels of het geleiden van kabels rechtstreeks in het lichaam van het gietstuk, wat niet mogelijk is met een gelaste staalconstructie.
Prijsvormingsfactoren in 2026
Kostenindividuele productie van gietijzeren onderdelenis geen lineaire functie van het gewicht. De prijsstelling bestaat anno 2026 uit de volgende onderdelen, die stuk voor stuk aan optimalisatie onderhevig zijn:
| Parameter | Impact op de kosten | Commentaar van de ingenieur |
|---|---|---|
| Gewicht werpen | Basisvermenigvuldiger | Hoe kleiner het onderdeel, hoe hoger de prijs per kg vanwege de vaste kosten van het smelten en vormen. |
| Moeilijkheidsgraad | +15% … +60% | De aanwezigheid van dunne wanden (< 5 mm), interne holtes, draadgaten in het gietstuk. |
| Nauwkeurigheid volgens GOST/ISO | +10% … +30% | Door over te stappen van de nauwkeurigheidsklasse CT12 naar CT8 verdubbelt u de kosten voor gereedschap en inspectie. |
| Batchgrootte | Omgekeerd proportioneel | Partij 10 stuks. kost 2-3 keer meer per eenheid dan een batch van 1000 stuks. |
| Nabewerking | +20% … +50% | Warmtebehandeling (gloeien, harden), tuimelen, schilderen, machinaal bewerken. |
Wat zit er verborgen in de schatting?
Vaak letten klanten alleen op de prijs van het metaal en vergeten ze de kosten van het model. Bij de productie op maat wordt vaak gebruik gemaakt van het 3D-printen van zandvormen of verloren wasmodellen, waardoor de kosten van dure metalen gereedschappen voor de eerste monsters worden geëlimineerd. Als de oplage echter groter is dan 500 stuks, wordt de productie van een aluminium of stalen modelplaat economisch verantwoord, waardoor de kosten van elke eenheid met 15-20% worden verlaagd.
Rekenvoorbeeld:Gietstuk “Versnellingsbakhuis”, gewicht 45 kg, materiaal VCh40, batch van 20 stuks.
— Kosten van metaal en smelten: 180 roebel/kg.
— Productie van een 3D-model voor gieten: RUB 25.000 (eenmalig).
— Vormen en vullen: 60 wrijven/kg.
— Warmtebehandeling en reiniging: 40 roebel/kg.
Totaal per eenheid: ~14.500 wrijven. Wanneer de batch toeneemt tot 100 stuks. de prijs zal dalen tot ~12.800 roebel als gevolg van de waardevermindering van het model.
Hoe u een leverancier selecteert: E-E-A-T-criteria voor industriële inkoop
Het selecteren van een aannemer voorindividuele productie van gietijzeren onderdelenmoet gebaseerd zijn op een test van technische bekwaamheid, en niet alleen op prijs. In de omstandigheden van 2026 is de markt oververzadigd met tussenpersonen die geen eigen productie hebben. Gebruik de volgende checklist om risico's te voorkomen:
- Het hebben van een eigen laboratorium.De leverancier is verplicht om spectrale analyses van de smelt- en mechanische tests van getuigenmonsters uit te voeren. Vraag trek- en hardheidstestrapporten (Brinell) aan voor uw batch.
- Uitrustingspark.Ontdek welke vormmethoden beschikbaar zijn. De aanwezigheid van HWS-, Disa- of analoge lijnen duidt op de mogelijkheid om met hoge nauwkeurigheid te werken. Het niet hebben van uw eigen ovens (inductie- of koepelovens) is een waarschuwingssignaal.
- Technische afdeling.Het vermogen van de leverancier om DFM-analyses (Design for Manufacturing) uit te voeren. Een goede ingenieur zal plaatsen aanwijzen waar de wanddikte niet voldoende is om de mal te vullen, of voorstellen om giethellingen toe te voegen waar u deze niet hebt voorzien.
- Referentielijst en certificering.Vraag voorbeelden van soortgelijke onderdelen aan. De aanwezigheid van ISO 9001, ISO 14001 certificaten en branchegoedkeuringen (bijvoorbeeld brandveiligheid of druk) bevestigt de volwassenheid van de processen. Zo ondergaan producten van fabrikanten als Shandong Jiasheng strenge typetesten bij nationale kwaliteitscontrolecentra, wat een garantie is voor de betrouwbaarheid voor de eindgebruiker.
Logistieke en exportbeperkingen
Bij het samenwerken met fabrikanten in 2026 is het belangrijk om rekening te houden met de logistiek. Gietijzeren gietstukken hebben een hoog soortelijk gewicht, waardoor de bezorgkosten kunnen oplopen tot 15-20% van de kosten van de lading. Het is optimaal om een fabrikant te kiezen die binnen redelijke transportbereikbaarheid ligt, of om samen te werken met bedrijven die over leveringskanalen en OEM-ondersteuning beschikken. Controleer ook de beschikbaarheid van conformiteitscertificaten (TR CU, GB, UL, enz.) voor uw producten als deze onderworpen zijn aan verplichte certificering.
Materiaalvergelijking: Welk gietijzer moet je kiezen?
De verkeerde keuze van de gietijzersoort is de meest voorkomende oorzaak van voortijdig falen van een onderdeel. Hieronder vindt u een vergelijking van de belangrijkste soorten gietijzer die worden gebruikt bij productie op maat.
| Gietijzeren kwaliteit | Grafiet structuur | Treksterkte (MPa) | Hoofdtoepassing | Bewerkbaarheid |
|---|---|---|---|---|
| SCh15, SCh20 (grijs) | Lamellair | 150–200 | Frames, behuizingen, afdekkingen, remschijven. | Uitstekend |
| HF40, HF50 (hoge sterkte) | Bolvormig | 400–500 | Krukassen, tandwielen, drukleidingen, onderdelen met schokbelasting, fittingen. | Goed (vereist kwaliteitsgereedschap) |
| KCH30-6 (magisch) | Schilferig | 300 | Fittingen, haken, achterasbehuizingen, kleine onderdelen met een complexe vorm. | goed |
| Antifrictie (ASF) | Lamellair + additieven | Afhankelijk van de basis | Glijbussen, geleiders, lagers. | Gemiddeld |
Technisch advies:Het is niet altijd de moeite waard om te veel te betalen voor hoogwaardig gietijzer. Als een onderdeel onderhevig is aan compressie en trillingen (bijvoorbeeld een machinesteun), zal grijs gietijzer SCH20 daar beter tegen kunnen vanwege de dempende eigenschappen. HF heeft minder interne wrijving, wat bij sommige ontwerpen tot resonantie kan leiden. Voor systemen onder druk (zoals het geval is bij brandblusproducten) is VCh40-12 echter de enige betrouwbaarheidsnorm.
Typische fouten bij het bestellen van gietstukken
Een analyse van defecte batches van de afgelopen 3 jaar heeft de volgende systeemfouten van klanten aan het licht gebracht:
- Het negeren van krimp.Bij het tekenen van het onderdeel wordt geen rekening gehouden met gietkrimp (voor gietijzer 0,8–1,2%). De modelmaker maakt het model groter, maar als de ontwerper het niet eens is over de toleranties, kunnen de afmetingen na de warmtebehandeling ‘wegzweven’.
- Onvoldoende afrondingsradii.Scherpe hoeken in het gietstuk zorgen voor spanningsconcentraties en leiden tot scheuren tijdens het afkoelen. De minimale straal moet minimaal 3–5 mm zijn.
- Onjuiste aanduiding van filmlocaties.De klant heeft een ideaal oppervlak nodig waar markeringen van de stangen of het poortsysteem zich bevinden. Het is noodzakelijk om vooraf de "niet-werkende" gebieden te bepalen voor het plaatsen van elementen van het gietsysteem.
- Geen eisen aan niet-destructief onderzoek (NDT).Zorg ervoor dat u voor kritische onderdelen de noodzaak van ultrasoon testen (ultrasoon testen) of penetrante foutdetectie aangeeft. Het uiterlijk garandeert niet de afwezigheid van interne spoelbakken.
FAQ: Veelgestelde vragen over maatwerk
Vraag: Waar is de minimale oplage voor?individuele productie van gietijzeren onderdelen?
A: Het is technisch mogelijk om 1 stuk te produceren. Het is echter economisch haalbaar om te beginnen met 5 à 10 stuks om de kosten van preproductie en smelten te verdelen. Voor het 3D-printen van formulieren kan de minimale batch één enkele zijn.
Vraag: Is het mogelijk om onmiddellijk een gietstuk te verkrijgen met de vereiste nauwkeurigheidsklasse, zonder bewerking?
A: Ja, bij gebruik van CCS of verloren wasgietmethoden kunnen nauwkeurigheidsklassen CT7-CT8 worden bereikt. Functionele oppervlakken (lagerzittingen, afdichtingen) moeten echter nog steeds worden geslepen of gedraaid om de vereiste ruwheid Ra 1,6–3,2 te bereiken.
Vraag: Hoe lang duurt het om een nieuw model te ontwikkelen?
A: Het maken van een 3D-model en het afdrukken ervan voor het gieten duurt 3-5 dagen. Productie van een traditioneel houten of aluminium model - van 10 tot 20 dagen. De totale periode voor het ontvangen van het eerste monster (“eerste chip”) bedraagt doorgaans 20-25 dagen.
Vraag: Heeft seizoensinvloeden invloed op prijzen en voorwaarden?
EEN: Ja. Tijdens de zomermaanden is de vraag naar gietwerk traditioneel groter en kan de efficiëntie van de vormlijnen afnemen als gevolg van de droogtemperatuur van het zand. Plan grote orders voor het eerste en vierde kwartaal.
Conclusie en aanbevelingen voor het plaatsen van een bestelling
Individuele productie van gietijzeren onderdelenin 2026 - dit is niet alleen een aankoop van metaal, maar een technisch partnerschap. Het succes van het project hangt af van de kwaliteit van de initiële gegevens (STEP/IGES 3D-modellen, duidelijke specificaties) en de keuze van de technologie die geschikt is voor het doel van het onderdeel. Besparingen in de fase van het modelontwerp of de kwaliteitscontrole van grondstoffen leiden onvermijdelijk tot hogere kosten in de fase van de werking van de apparatuur.
Om risico's te verminderen raden wij aan:
- Bestel een proefbatch voordat u de serie lanceert.
- Vereisen dat er een chemische analyse van elke hitte wordt uitgevoerd.
- Gebruik één leverancier voor complexe assemblages om problemen met het assembleren van ongelijksoortige onderdelen te voorkomen.
- Let op de aanwezigheid van geautomatiseerde lijnen en milieucontrolesystemen bij de fabrikant (ISO 14001), wat duidt op stabiliteit van kwaliteit.
Als u de kosten van gietstukken moet berekenen op basis van uw tekeningen, de mogelijkheid van gieten moet analyseren of een analoog van een geïmporteerd onderdeel moet selecteren, staan onze ingenieurs klaar om een gratis audit van de technische documentatie uit te voeren.
Klaar om uw project te bespreken?
Stuur tekeningen of 3D-modellen voor een voorlopige schatting van de kosten en tijd. Wij verzorgen een volledige cyclus: van modellering tot levering van afgewerkte onderdelen.
→Ontvang een commercieel aanbod en technisch advies